
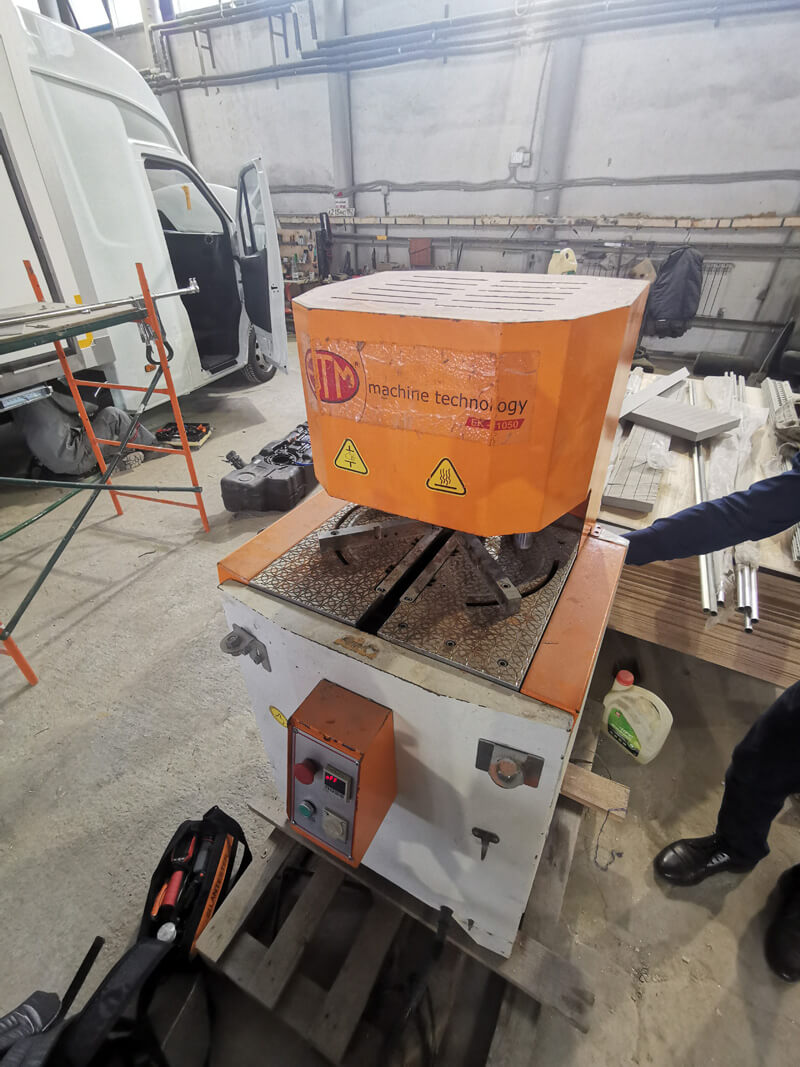
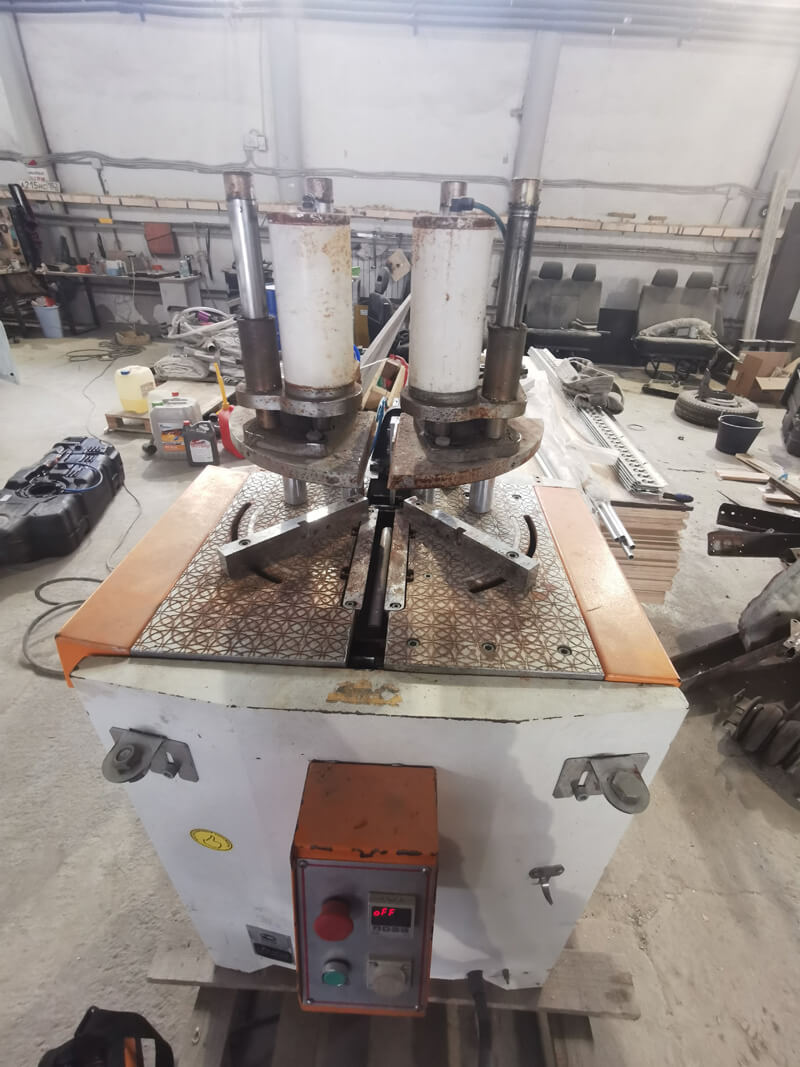
| Неисправность: | К нам обратилось предприятие, занимающееся оконным производством. Сломался станок для сварки ПВХ-профилей
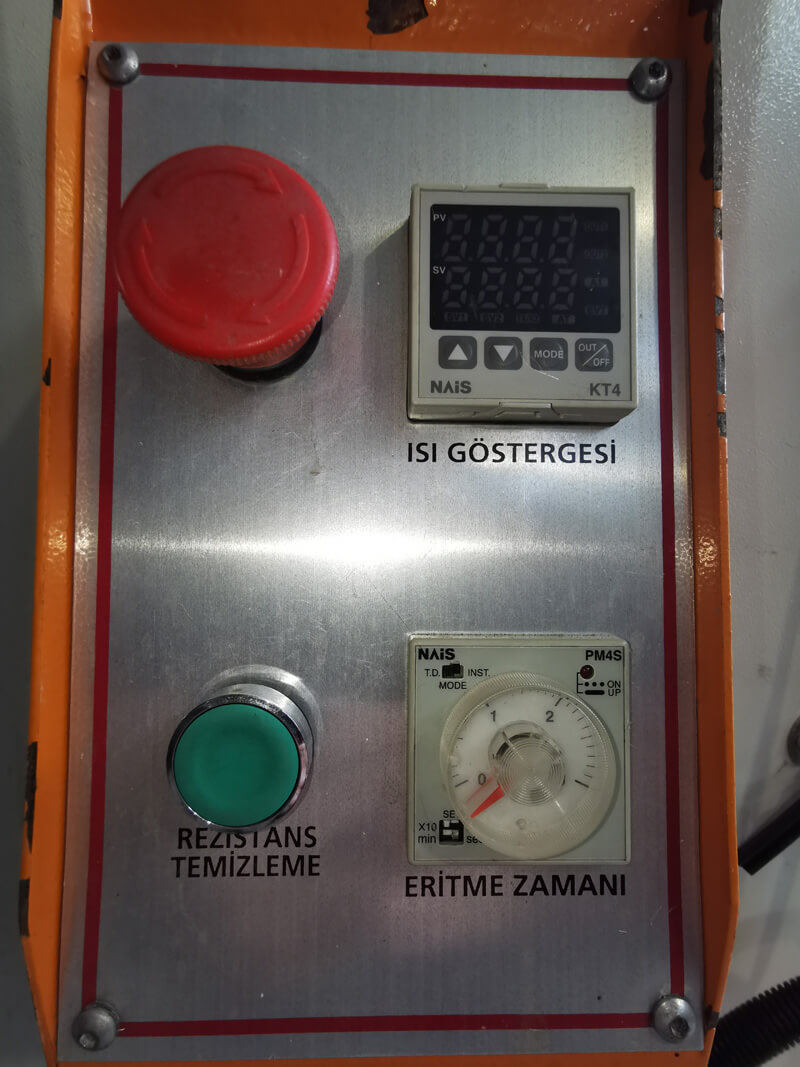
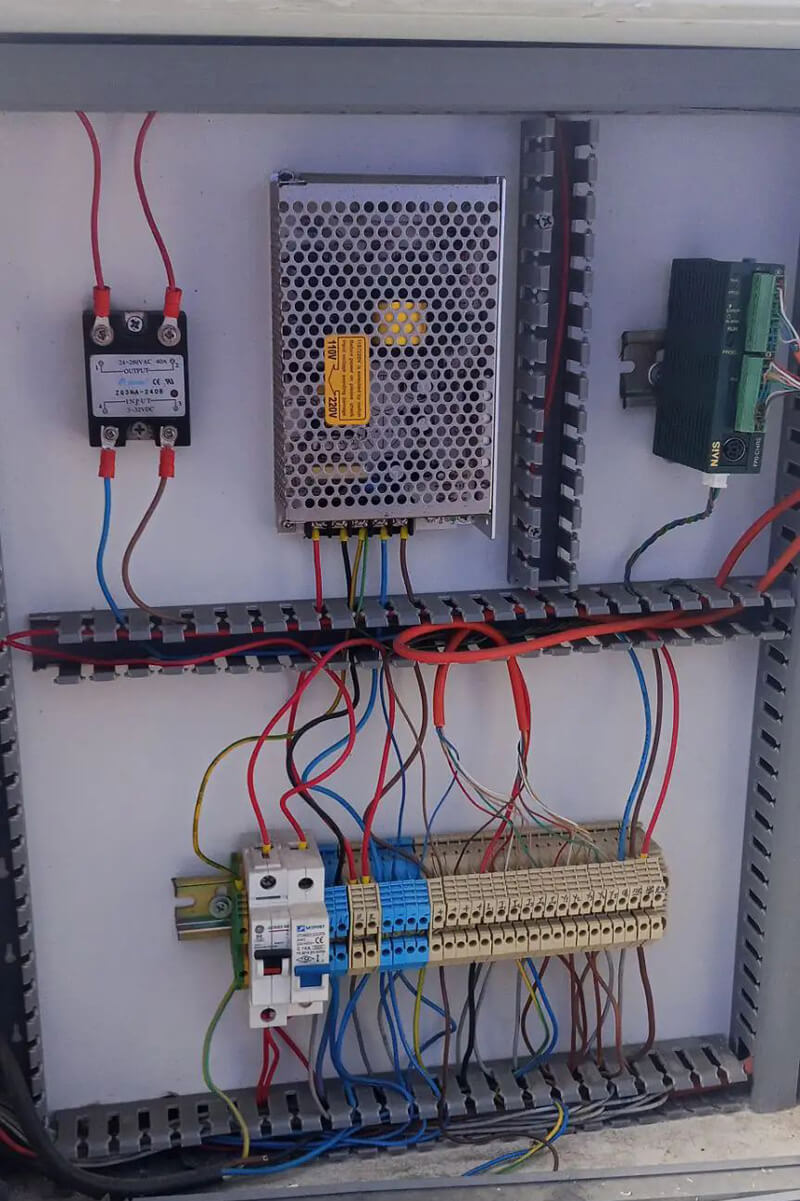
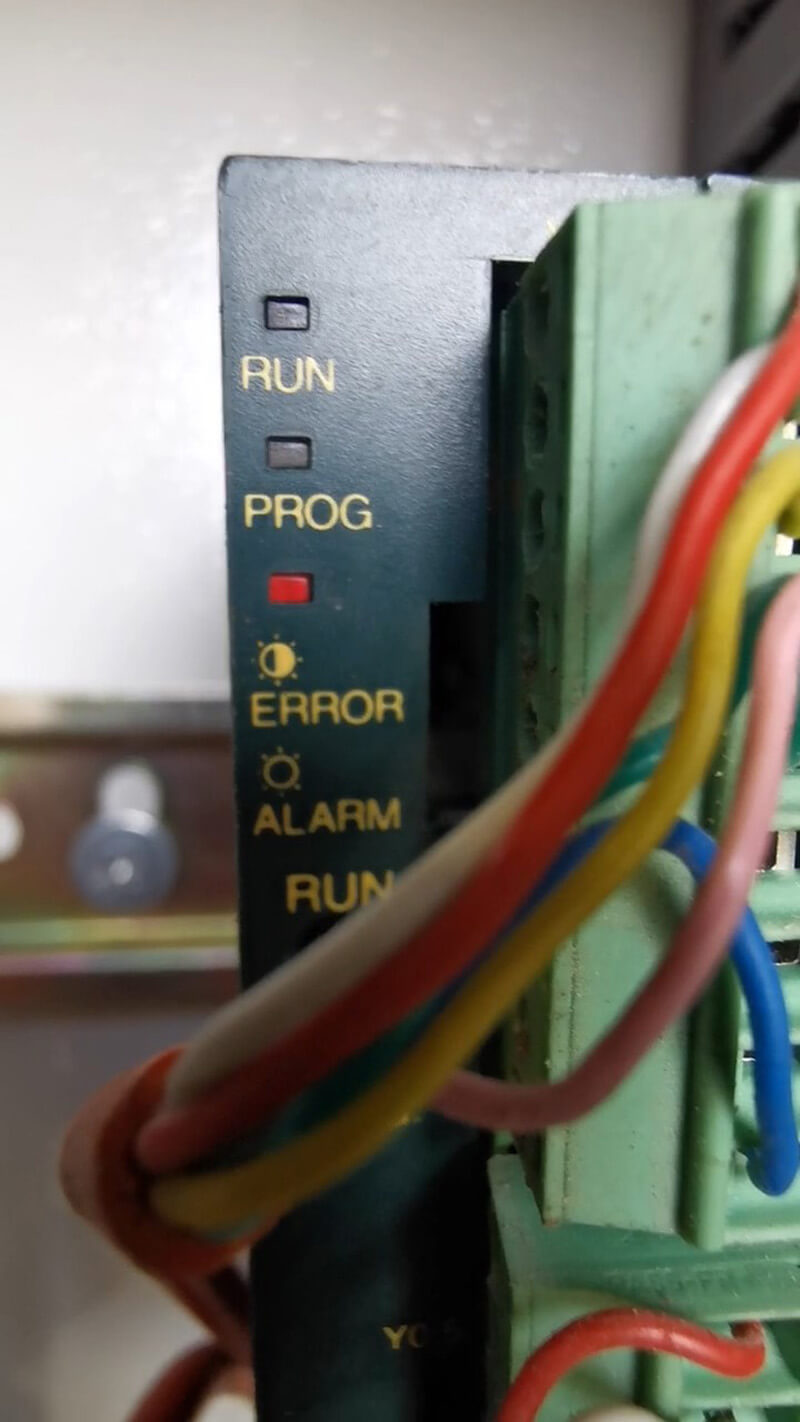
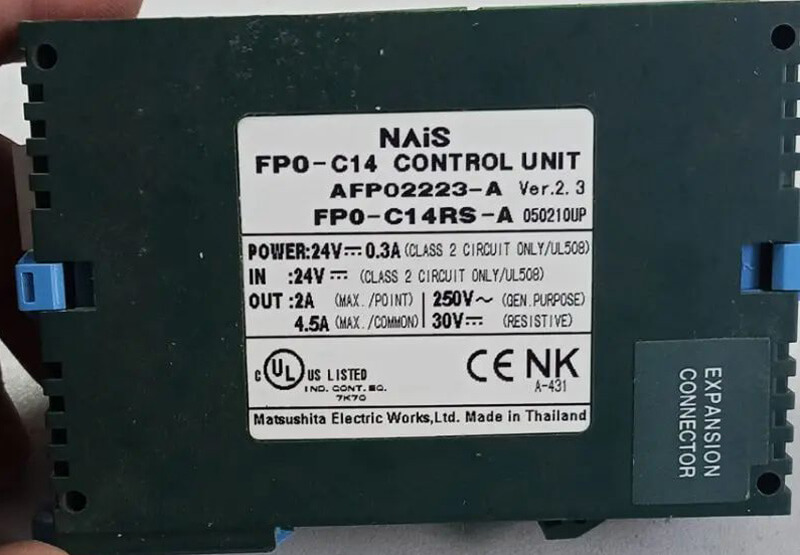
E.T.M. EK-1050, в народе именуемый "Кабан". На ПЛК-контроллере Matsushita NAIS FP0-C14
горел индикатор "ERROR" (ошибка). Реакция на нажатие кнопок и педали управления отсутствовала.
По механике: подвижная часть стола была заклинена в отведенном положении. |
| Что сделано: |
К ремонту подключились инженер-электронщик и инженер-механик.
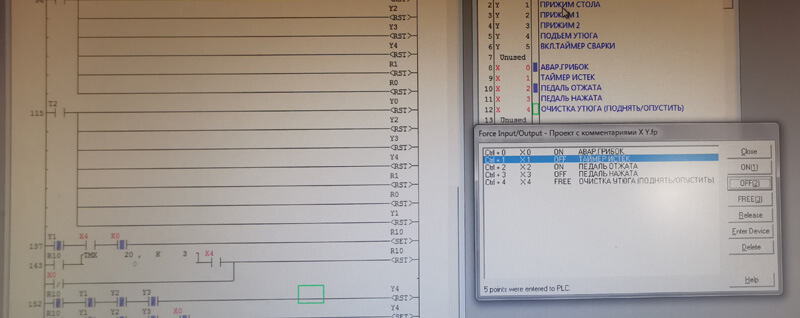
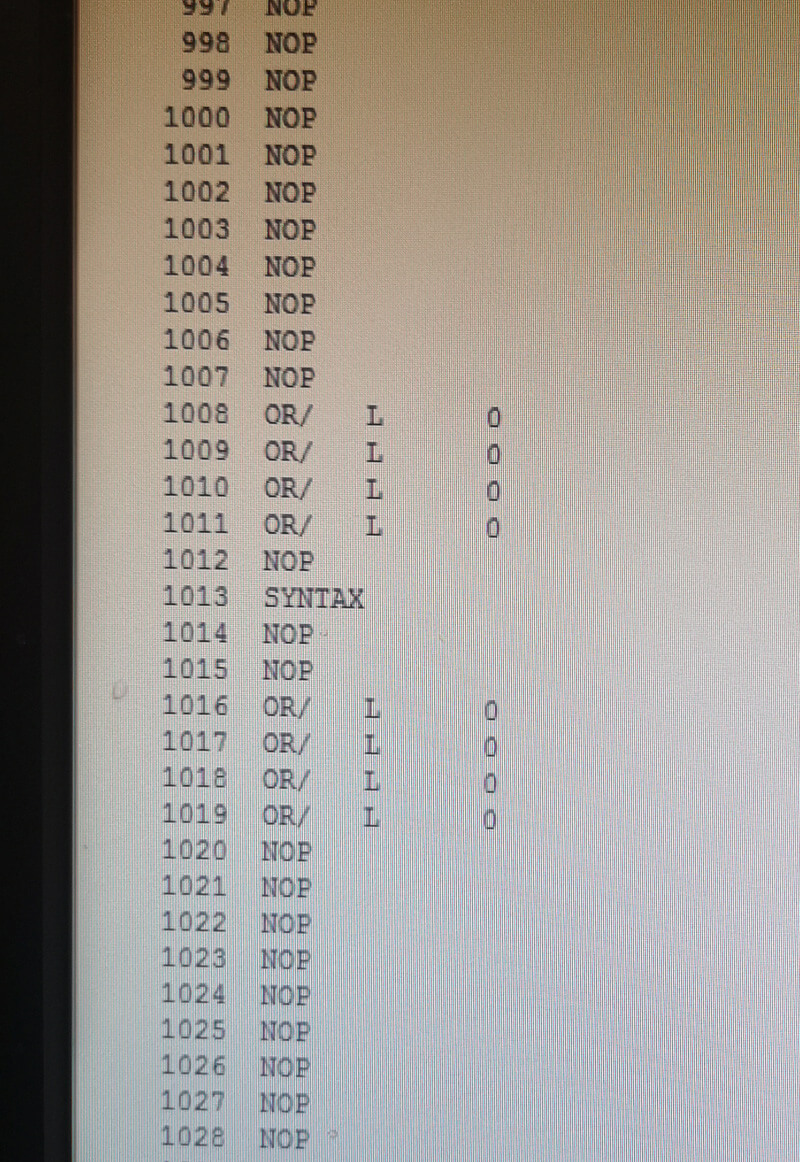
Диагностика началась на столе инженера-электронщика. В отдельном шкафчике этого стола имеется десятилетиями накопленные свистки и боксы для прошивки, реверса и конфигурации программируемого железа. А в отдельной папке, соответственно, софт. Например, для Siemens Simatic, KEB, Schneider Electric Modicon, Omron, Mitsubishi Electric, Delta Electronics, Allen-Bradley, а также NAiS / Matsushita / Panasonic). Под эту задачу взяли FPWIN GR и USB-to-RS232 на FT232. Симптоматика указывала на две вероятные проблемы: ПЛК неисправен программно или аппаратно. В ходе аппаратной и программной дефектовки ПЛК NAiS FP0-C14 было выявлено разрушение внутренней памяти из-за деградации чипа от времени и сетевых помех. Программа контроллера (аппаратный ладер, прошивка) имела в своем мнемоническом коде некорректные инструкции (Instruction List / IL) такого вида:
1010 NOP
Как видно на листинге выше, пустые операторы NOP прерываются критической ошибкой 1013 SYNTAX, из-за которой ПЛК
уходил в глухую аппаратную блокировку.
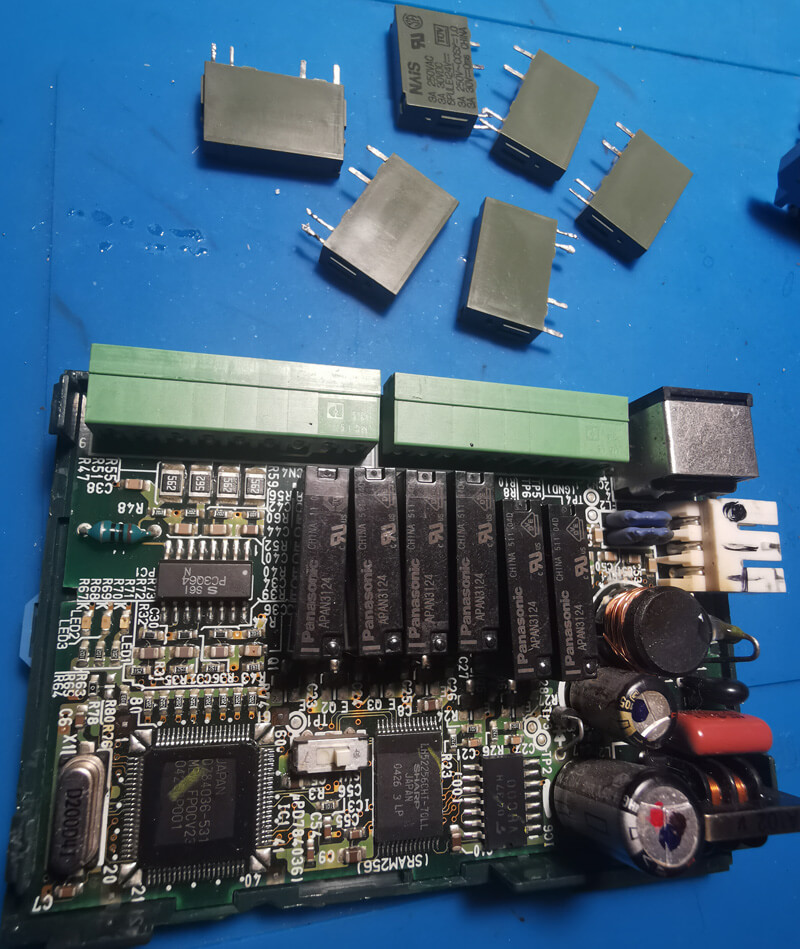
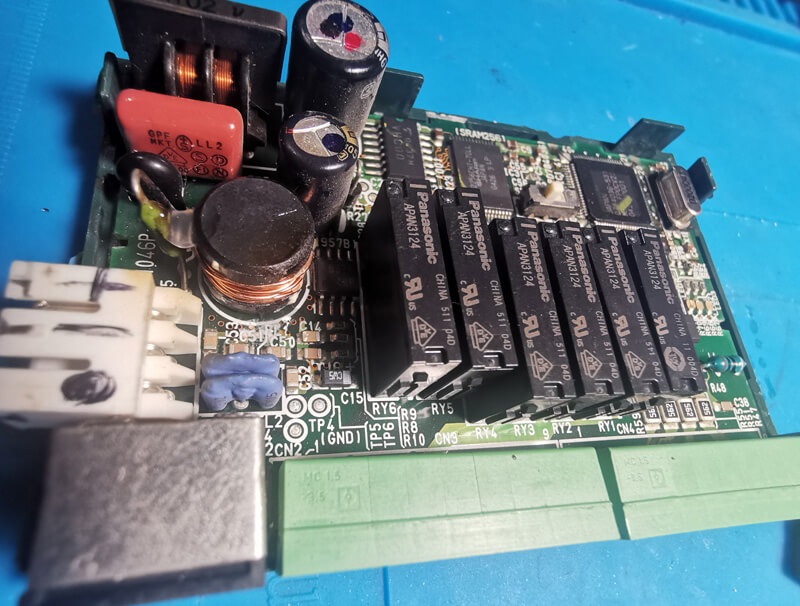
1011 NOP 1012 OR/ L 0 1013 SYNTAX 1014 OR/ L 0 1015 NOP Инженеры компании ФизикаПром выполнили реверс-инжиниринг алгоритма работы станка, воссоздали и протестировали управляющую программу для ПЛК Matsushita NAIS FP0-C14 - сначала в программном симуляторе на компьютере, затем на станке. Программа отработала каждый шаг. Временные интервалы выдержки плавления и остывания ПВХ-профилей соответствовали значениям заложенным производителем. Вы можете видеть полную отработку цикла сварки ПВХ-профилей станка E.T.M. EK-1050 в видеоролике на этой странице. Также вы можете [Запросить программу ПЛК для ETM EK-1050]. Дополнительно в ходе тестирования был зафиксирован критический износ встроенных силовых реле, коммутирующих пневмоклапаны прижимов. Заменили всю релейную группу, установив более надежные реле Panasonic APAN3124. Инженером-механиком была проведена комплексная дефектовка и восстановление механической части станка. Работы включали в себя: расклин, полную переборку, шлифовку и смазку направляющих подвижной каретки (стола). Также были заменены поврежденные воздушные магистрали и заново отрегулированы пневматические дроссели, отвечающие за плавный и стабильный ход пневмоцилиндров. |
| Результат: | Программный алгоритм и аппаратное здоровье сварочного станка восстановлены. |
| Сроки работы: | 3 рабочих дня. |
| Стоимость: | Согласно тарифам [см. на главной] |
| Экономия: | 150 000 ₽. |
Пришлите нам модель вашего оборудования, код ошибки или фото шильдика платы. Мы проведем оценку и рассчитаем стоимость ремонта в течение рабочего дня.